

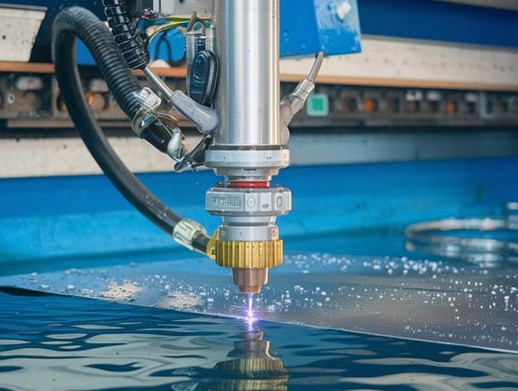
Гидроабразивная (водоструйная) резка — технология обработки материалов, основанная на эрозионном воздействии высокоскоростной струи воды, смешанной с абразивными частицами. При работе с резиной и другими эластичными материалами часто применяется упрощённый вариант — чистая водяная струя без абразива, поскольку мягкость материала позволяет эффективно разрезать его одним лишь давлением воды. Эта особенность делает технологию особенно привлекательной для производства резинотехнических изделий, где критически важны качество кромки и отсутствие термических повреждений.
Как работает технология при резке резины
Процесс основан на подаче воды под экстремальным давлением (от 2000 до 4200 атмосфер) через узкое сопло диаметром 0,1–0,5 мм. Для резины толщиной до 25–30 мм обычно достаточно чистой водяной струи без добавления абразива
Более толстые или армированные резиновые изделия могут требовать добавления гранатового песка или другого абразива для повышения эффективности резки.
Ключевое преимущество метода — «холодная» обработка: температура в зоне реза не превышает 60–90 °C, что исключает термическое воздействие на материал
Преимущества гидроабразивной резки резины
1. Отсутствие термической деформации
Резина не подвергается оплавлению, обугливанию или изменению структуры полимера. Это критически важно для технических изделий, где сохранение эластичности и физико-химических свойств материала определяет функциональность готового продукта.
2. Высокое качество кромки
В отличие от вырубки, водоструйная резка не создаёт вогнутых или деформированных краёв
Кромка остаётся ровной, без заусенцев, что особенно ценно при производстве уплотнителей и прокладок, где геометрия напрямую влияет на герметичность.
3. Универсальность по толщине
Технология одинаково эффективно справляется как с тонкими листами резины (1–2 мм), так и с массивными заготовками толщиной до 150 мм. Не требуется переналадка оборудования при смене толщины материала.
4. Минимальные отходы производства
Ширина реза составляет всего 0,7–1,0 мм, что позволяет размещать детали на листе с минимальными интервалами и значительно снижать расход материала
5. Экологичность процесса
Отсутствуют вредные испарения, дым или газы, характерные для лазерной резки резины. Основные отходы — вода и (при использовании абразива) отработанный песок, которые легко утилизируются
6. Сложные геометрии без ограничений
Водяная струя способна выполнять любые контуры — от мелких отверстий диаметром 1 мм до сложных криволинейных форм, недоступных для штамповки.
Недостатки технологии
1. Эффект конусности
Из-за инерционности водной струи верхняя часть пропила оказывается шире нижней, что создаёт небольшой угол наклона кромки (обычно 0,5–2°)
Для особо точных применений требуется компенсация угла наклона стола или программная коррекция траектории.
2. Влажность готовых изделий
После резки детали остаются влажными и требуют сушки перед использованием или упаковкой. Это добавляет этап в технологический процесс и может быть критичным для гигроскопичных резиновых смесей.
3. Ограниченная скорость обработки
По сравнению с лазерной резкой или штамповкой, водоструйный метод медленнее — скорость резки резины толщиной 10 мм составляет примерно 500–1500 мм/мин в зависимости от плотности материала. Это делает технологию менее выгодной для массового производства простых деталей.
4. Высокая стоимость оборудования и эксплуатации
Станки гидроабразивной резки требуют значительных капитальных вложений. Кроме того, быстро изнашиваются сопла и уплотнения высокого давления, а при использовании абразива возникают расходы на его закупку и утилизацию
5. Ограничения по минимальному радиусу внутренних углов
Из-за физической ширины струи невозможно создать внутренний угол с радиусом меньше диаметра сопла (обычно не менее 0,5 мм).
Сравнение с другими методами резки резины
| Критерий | Гидроабразивная | Лазерная | Механическая/вырубка |
| Термовоздействие | Отсутствует | Оплавление кромок, запах | Отсутствует |
| Качество кромки | Ровная, без деформации | Оплавленная, возможны трещины | Вогнутость, заусенцы |
| Сложность геометрии | Любая | Любая | Ограничена штампом |
| Скорость (тонкая резина) | Средняя | Высокая | Очень высокая (серия) |
| Экологичность | Высокая | Низкая (дым, газы) | Высокая |
| Стоимость единицы продукции (мелкая серия) | Низкая | Средняя | Высокая (штамп) |
Сферы применения
Гидроабразивная резка резины особенно востребована при производстве:
- Прокладок и уплотнителей сложной формы
- Диафрагм и мембран для промышленного оборудования
- Резиновых ковриков с художественной резкой
- Технических изделий из специальных резин (силиконовых, фторкаучуковых), чувствительных к нагреву
- Прототипов и мелкосерийных партий, где экономически невыгодно изготавливать штампы
Гидроабразивная резка резины — технология с чётко выраженной нишей применения. Её главные преимущества — холодная обработка без термоповреждений и способность создавать сложные геометрии с качественной кромкой — делают её незаменимой для производства ответственных резинотехнических изделий и мелкосерийного выпуска.
Однако для массового производства простых деталей из стандартной резины штамповка остаётся более экономичной, а для тонких материалов лазерная резка может обеспечить большую скорость при приемлемом качестве кромки.
Выбор технологии должен основываться на балансе требований к качеству, сложности геометрии, объёму партии и экономической целесообразности. В случаях, где критичны сохранение свойств резины и точность контура, гидроабразивная резка демонстрирует неоспоримые преимущества.