

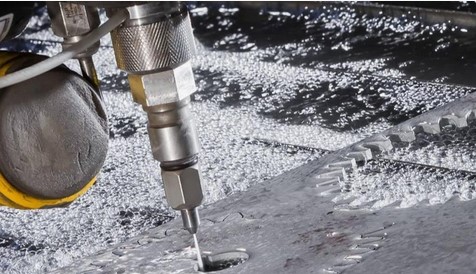
Гидроабразивная резка латуни может давать очень высокую точность и чистые кромки благодаря низким тепловым воздействиям. Ниже кратко по теме и рекомендации для достижения максимальной точности.
Что влияет на точность
● Точность станка и комплектующих: калибр инструмента, биение портала, качество направляющих.
● Диаметр и состояние сопла, размер абразивного зерна, частота подач.
● Давление воды и подача, скорость резки: оптимальные режимы минимизируют отклонения.
● Поддержка заготовки: фиксация, струбовки, подложки без прокручивания.
● Качество фронта реза и минимизация вибраций, устранение остаточной шероховатости через постобработку при необходимости.
● Термическое влияние минимально, что особенно важно для точности длинных резов.
Рекомендованные параметры (типовые диапазоны, зависят от толщины и оборудования)
● Давление воды: обычно 300–400 МПа (3000–4000 бар) для латуни, более низкое давление допустимо при тонких изделиях.
● Подача абразива: средняя, подогнанная под толщину и желаемую чистоту кромки.
● Скорость резки: умеренная скорость, чтобы снизить отклонения и вибрацию; для тонкой латуни можно работать медленнее.
● Диаметр сопла: подбирается под камерный размер и требуемую точность; меньший диаметр может дать более чистую кромку, но потребует стабильной подачи и фиксации.
● Абразив: чаще используют оловянистый или кремний-оксидовый абразив определённой зернистости; размер зерна подбирается под толщину и требуемую чистоту.
Повышение точности
● Использование точной заготовки и предварительная фиксация без перекосов.
● Контроль биения столешницы и шлифовка направляющих при необходимости.
● Применение предварительной разметки и точной программы резки с микрорезами для прорезания по контуру.
● Постобработка: минимальная зачистка, шлифовка или полировка особо требовательных поверхностей.
● Калибровка станка перед серийной резкой и регулярное техническое обслуживание.