

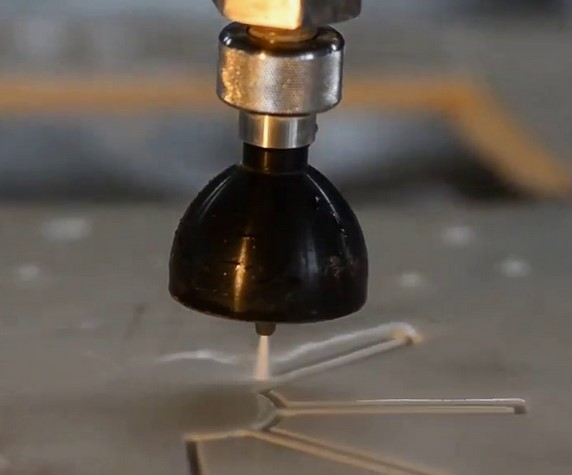
Гидроабразивная резка стекла — это метод резки тонкостенных и твердотельных материалов с использованием струи воды под высоким давлением, дополненной абразивным наполнителем. Этот подход позволяет обнажать сложные геометрические контуры без термического воздействия на край и с очень высокой точностью. Особенно эффективна гидроабразивная резка в случаях, когда необходимы чистые, без сколов и с минимальными термическими деформациями разрезы на стекле различной толщины и марки.
Принцип работы
Суть метода состоит в создании струи воды высокого давления, которая направляется через сопло на заготовку. В абразивной резке к воде добавляют абразивный порошок. Абразивные частицы ускоряются до сверхвысоких скоростей и разбивают материал на резе, образуя аккуратный, узкий канал. Для стекла характерна низкая ударная прочность по краю; поэтому гидроабразивная резка предпочитается там, где нужна точная геометрия, минимальные сколы и чистые поперечные срезы. Важным является охлаждение и мокрая среда, что предотвращает перегрев и уменьшает риск трещин.
Оборудование и режимы резки
- Гидроабразивная установка: мощный насос, система фильтрации воды, резервуары для абразива, подача абразивного порошка, управление давлением и скоростью подачи.
- Сопла и насадки: круглые или овальные, с малым внутренним диаметром для формирования узкой струи; используются сопла из керамики или тефлона, часто со сменными витками.
- Абразив: чаще всего различной крупности (например, 80–120 для стекла). Размер частиц влияет на качество реза и скорость.
- Толщина стекла: резка может производиться на широком диапазоне толщин, но оптимальны параметры под конкретную толщину.
- Режимы резки: резка с чистыми краями достигается при контролируемой подаче воды, скорости резки и концентрации абразива. В некоторых случаях применяют прерывистый режим подачи для уменьшения термического влияния и вибраций.
Параметры резки стекла
- Давление воды: обычно в диапазоне 210–420 МПа (30–60 тыс. psi). Для тонкого стекла применяют меньшие давления, для толстого — выше.
- Скорость подачи стружки: в зависимости от толщины и твердости стекла, диапазон может быть от нескольких миллиметров в секунду до десятков мм/с.
- Размер частиц абразива: чаще 80–120; крупный абразив ускоряет рез, но может ухудшать качество краёв на тонком стекле.
- Скорость подачи абразива: точная настройка критична; избыточное количество абразива приводит к излишнему разрушению края.
- Качество края: возможно получение чистого, безсколового края; иногда на краю остаётся очень тонкая микротрещина, которая не влияет на функциональность при аккуратной обработке.
- Качество поверхности: Ra обычно в пределах 1–3 микрометров, в зависимости от толщины и режима обработки.
- Точность геометрии: допуск обычно в пределах ±0.05–0.2 мм для стандартных изделий, при современных станках — до ±0.02 мм в отдельных случаях.
Преимущества гидроабразивной резки стекла
- Отсутствие термического влияния: край не подвержен термическим деформациям и потерям прочности.
- Высокая точность и повторяемость: возможность резки сложных контуров с малым допуском.
- Возможность резки тонкого и толстого стекла в одном процессе, без подготовки заготовки.
- Чистые края без сколов и трещин, особенно на хрупком и керамическом стекле.
- Гибкость в резке сложных геометрий, включая внутренние вырезы и криволинейные контуры.
Ограничения и особенности применения
- Энергопотребление и стоимость расходников: насосы высокого давления, абразивы и расходники требуют затрат.
- Требования к охлаждению и фильтрации: вода должна быть чистой, абразив должен быть правильно подобран, чтобы не забивать систему.
- Поверхностное качество на некоторых типах стекла может потребовать последующей финишной обработки, особенно если на краю есть микротрещины.
- Влажная среда может потребовать дополнительной защиты оборудования и персонала.
- Вес и размер станков: для больших заготовок требуется значительная площадь и стабильная база.
Типы стекла и особенности обработки
- Минеральное стекло (закалённое, ламинированное): резка к жестким требованиям по прочности краёв; термическая стойкость литого стекла может снижать риск трещин.
- Оргало- и органика-стекла (производные): требуют аккуратной настройки под состав и толщину, часто применяют защиту краёв от микротрещин.
- Листовое стекло для витрин и электроники: дисциплина нагрузки и точности резки критична; возможно создание тонких резов с минимальной дефектацией.
- Линейная кривая резки и внутренние вырезы: гидроабразив обеспечивает резку сложных контуров без перегрева.
Качество поверхности и последующая обработка
- После резки возможна минимальная шероховатость краёв; для некоторых изделий требуется шлифовка или полировка краёв.
- При необходимости можно дополнительно отполировать края на низких скоростях и с мягкими абразивами.
- Важна чистота реза: после резки рекомендуется удаление пыли и частиц стекла, чтобы предотвратить сколы при обращении.
Безопасность и эргономика
- Необходимость использования индивидуальных средств защиты: очки, перчатки, защитная одежда.
- Контроль за пылью и абразивом: системы фильтрации и вытяжки.
- Соблюдение инструкций по эксплуатации оборудования и регулярное обслуживание.
Сравнение с другими методами резки стекла
- Термальная резка (плазменная, лазерная): быстрее при больших партиях, но может вызывать термическое напряжение, сколы на краях и ограниченные толщины.
- Резка алмазными кругами: очень чистые края на некоторых типах стекла, но менее гибко по сложной геометрии и может вызывать микротрещины при перегреве.
- Резка режущей гидравликой без абразива: подходит для мягких материалов, но стекло требует абразивной части для достижения нужной прочности реза и точности.