

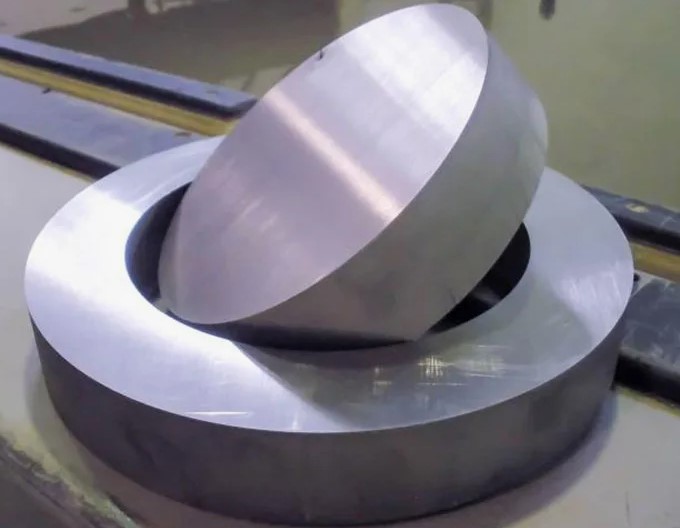
Применение титана и его сплавов:
● Аэрокосмическая отрасль: ForTitan, авиационные детали, крепежи, турбинные лопатки, корпусные элементы.
● Автомобильная промышленность: изделия из титановых сплавов для снижения веса и повышения прочности, проставки, соединительные элементы.
● medical и биомедицинская сфера: импланты, хирургические инструменты (при строгих допусках к чистоте и биобезопасности).
● энергетика: компоненты газотурбонаддува, топливные форсунки, элементы ядерной техники (при соответствующих требованиях).
● машиностроение иInstrumentation: прецизионные детали, резьбовые вставки, интерфейсные пластины, заготовки и переходники.
● спорт и оборудование: титановые детали для велосипедов, яхт, спортивного оборудования, где важны коррозионная стойкость и прочность.
Особенности гидроабразивной резки титана:
● Твёрдость и вязкость материала: титаны и сплавы часто требуют точной настройки режимов резки и защиты от перегрева.
● Отсутствие термической деформации: гидроабразивная резка обеспечивает минимальное тепловое воздействие, что снижает риск искривления и микротрещин.
● Чувствительность к окислительному слою: возможно образование оксидной пленки на кромке, поэтому требуется последующая обработка кромки.
● Выбор абразива: чаще используются алюминовые или сапфировые абразивы в зависимости от толщины и требуемого чистого реза; материалы с низким зерном применяют для чистых кромок.
● Диаметр сопла и подача воды: для титана чаще подбирают меньший диаметр сопла и контролируемую подачу для минимизации ориентированных дефектов и термического влияния.
● Эрозия сопла: титан может ускорять износ сопла; стоит учитывать плановую замену и выбор стойких материалов сопла.
Типичные вызовы и решения:
● Тепловое воздействие и сдвиги: уменьшение мощности реза, более низкая подача, увеличение скорости перемещения, охлаждение.
● Трение и заусенцы: настройка скорости резки и постобработки кромки (шлифовка, полировка, тонкая фрезеровка).
● Поддержка и крепление: фиксирование деталей без деформации, применение вакуумной или стержневой поддержки с минимальным влиянием на качество реза.
● Чистота поверхности: устранение остаточной оксидной пленки и минимизация рутильной шероховатости через последующую обработку.