

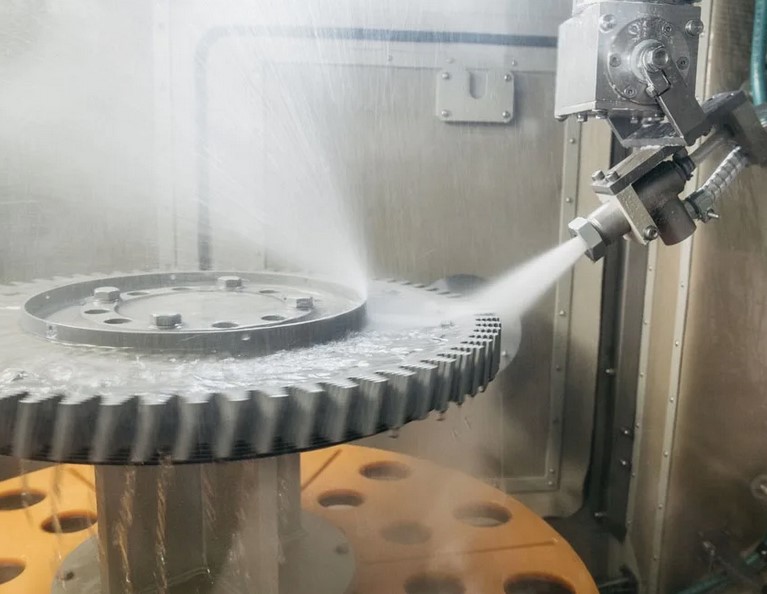
Гидроабразивная резка нержавеющей стали — это эффективный способ получить чистые срывы краев, минимальные зоны термической деформации и сложные формы без термической искривления. Ниже кратко по основным моментам, нюансам материалов и параметров.
Что влияет на резку нержавейки:
● Тип нержавейки: AISI 304/304L, 316/316L, 17-4PH и т. п. Различается твердость, химический состав и склонность к обесцвечиванию/окали́нованию; для некоторых марок нужна более высокая абразивная нагрузка и мощность подачи.
● Толщина заготовки: влияет на выбор рабочей скорости, давления воды и расхода абразива. Чем толще лист или пруток, тем выше требуемая энергия резки.
● Факторы крепления и фиксации: жесткая фиксация минимизирует вибрации и обеспечивает повторяемые допуски.
● Тип абразива и размер фракции: чаще используют гранулированный шарик SiC или корунд (Al2O3) различной крупности; мельче зерно дает более чистый рез, но снижает скорость резки.
● Условия резки: давление воды, подача материала, скорость перемещения и угол резания (при сложных кромках).
Преимущества гидроабразивной резки нержавейки:
● чистые края без термической деформации и потемнения.
● возможность резки сложных геометрий и внутренних вырезов.
● пригодность для тонких листов, толстых пластин, труб и прутков.
● отсутствие требовательной подготовки к резу и минимальная пробная заготовка.
Основные параметры резки (ориентировочно; для точных расчётов нужен ваш станок и марка стали):
● Давление воды: обычно 200–400 МПа (20–40 ГПа). Для нержавеющей стали чаще применяется верхняя часть диапазона.
● Абразив: оксид алюминия или карбид кремния, размер зерна примерно 20–60 микрон для тонких резов и 80–120 микрон для более толстых листов.
● Подача: в зависимости от мощности станка и толщины; медленная подача обеспечивает чистый край на нержавейке, особенно для 2–6 мм и более.
● Скорость резки: быстрее для тонких материалов, медленнее для толстых. Для нержавейки характерна умеренная скорость резки с учётом прочности материала.
● Обратная промывка и охлаждение: важно для удаления абразива и поддержания чистоты реза; часто применяют водяную струю с охлаждением и очисткой зоны реза.
Рекомендации по процессу:
● Для чистых кромок и повторяемых допусков используйте фиксированные заготовки и шаблоны.
● При резке нержавеющей стали сложной формы предпочитайте предварительное планирование и чертежи для точной навигации по оси.
● Если нужна высокоточность по кромке и геометрии, учтите возможность последующей шлифовки и/или затачивания.