

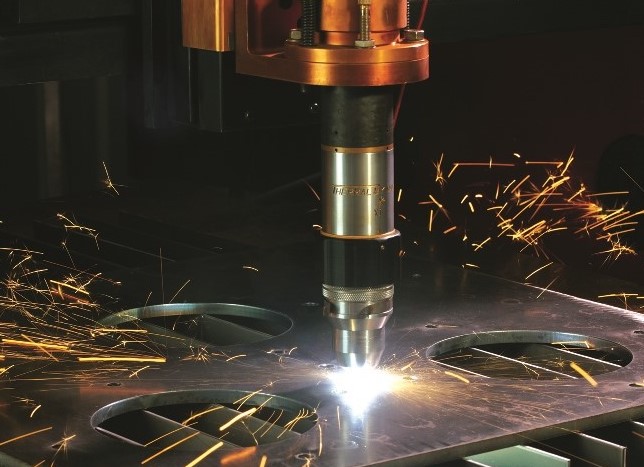
Краткое сравнение гидроабразивной резки (ГАР) и плазменной резки:
● Принцип работы
o Гидроабразивная резка: режущий поток состоит из воды под высоким давлением и добавленного абразива (например, кварцевый песок). Разрез выполняется без нагрева.
o Плазменная резка: резка осуществляется плазменным дуговым потоком, который расплавляет материал за счет высокой температуры. Обычно применяется для листовых металлов.
● Материалы, с которыми работают
o ГАР: широкий спектр материалов — стекло, керамика, камень, композиты, полимеры, металлы (отдельные режимы) и т. д. Подходит для материалов, чувствительных к теплу.
o Плазменная: металл и металлические сплавы (сталь, алюминий, медь и т. д.). Неэффективна для неметаллических материалов и материалов, чувствительных к термическому воздействию.
● Тепловое воздействие и качество кромки
o ГАР: минимальное тепловое воздействие, кромки чистые и с минимальными микротрещинами; идеальна для прецизионной резки и высоких требований к чистоте кромки.
o Плазменная: значительное тепловое влияние, может привести к потемнению, термическому деформационному и термомикроблейка; кромки могут иметь термопоры, что требует постобработки.
● Точность и повторяемость
o ГАР: очень высокая точность, позволяет сложные геометрии, малые допуски, чистые резы при малой или нулевой термо деформации.
o Плазменная: хорошие скорости резки, но точность обычно ниже ГАР и ограничена толщиной материала; для очень тонких листов подходит, но для сложной геометрии менее предпочтительна.
● Скорость резки и экономичность
o ГАР: скорость выше зависит от материала и толщины; для твердых и хрупких материалов скорость может быть умеренной, однако качество выше.
o Плазменная: обычно быстрее для металлов средней толщины, особенно при больших сериях; расход топлива и электроэнергии на единицу.LENGTH может быть экономически выгоднее для металлов.
● Ограничения по толщине
o ГАР: эффективна на широком диапазоне толщин, от тонких до толстых слоев; для очень крупных толщин может понадобиться большая установка и время.
o Плазменная: эффективна на металлах до нескольких миллиметров (зависит от мощности источника). Толстые металлы могут требовать иных технологий (лазер, водяная абразивная и т.д.).
● Поверхностная отделка и послепроцессинг
o ГАР: минимальная потребность в постобработке; края обычно чистые, требуется лишь минимальная шлифовка для некоторых материалов.
o Плазменная: часто требуется дополнительная обработка кромок (задир, заусенцы) и последующая механическая обработка.
● Стоимость оборудования и эксплуатации
o ГАР: оборудование дорогое, расходники включают абразив и воду; энергопотребление умеренное; обслуживание системы водоснабжения и фильтрации.
o Плазменная: оборудование дешевле в начальной установке, расходники дешевле, простота эксплуатации; затраты на газовую смесь и электроэнергию зависят от объема.
● Экологические и требования к безопасности
o ГАР: требует водной системы, фильтрации и зон охлаждения; абразив может пылиться при обработке; необходима защита глаз и дыхательных путей.
o Плазменная: выделение дымовых газов и искр; нужны вытяжные системы и защита операторов.